Duas fábricas podem instalar a mesma ensacadeira vertical, a mesma balança multicabeçal e o mesmo controlador de peso e ainda assim terminar o ano com linhas que se comportam de maneira muito diferente. A lista de equipamentos raramente é o que os separa; o layout é. A distância entre as estações, onde as sacolas rejeitadas são depositadas, quanto espaço um técnico tem para abrir uma porta de proteção e onde os rolos de filme são armazenados determinam quantas sacolas boas saem da fila por turno.
A resposta curta: construa primeiro o layout da linha de embalagem automática em torno da máquina que define o ritmo e uma meta realista de boa produção e, em seguida, amplie-a para acesso ao serviço, troca e tratamento de rejeições. Layouts desenhados ao contrário, a partir de qualquer espaço livre, tendem a entregar os problemas caros – falta de energia na ensacadora, transportadores bloqueados, trocas que precisam de duas pessoas – para a equipe de produção após a instalação.
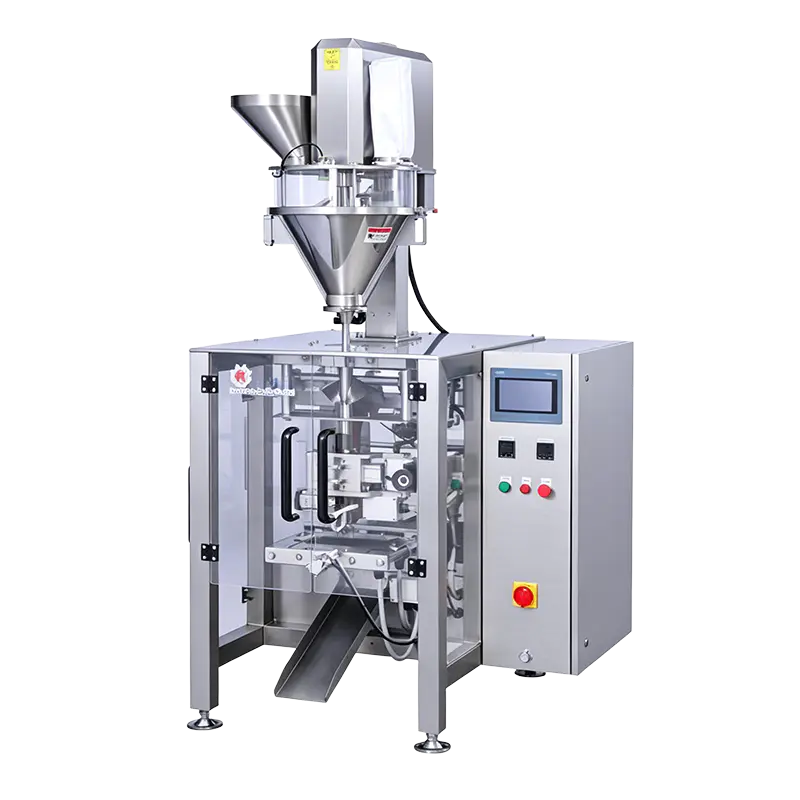
Cada linha tem uma estação que marca o ritmo. Em uma linha de grânulos, geralmente é a máquina vertical de formar-encher-selar. Em uma linha de pó pode ser o enchimento do sem-fim ou a balança helicoidal. Em uma linha com vários SKUs, geralmente é a máquina de embalagens com a troca mais longa. Encontre-o primeiro e depois trate todas as outras estações como suporte.
Dois números orientam o arranjo: a taxa dessa estação e o número de horas por turno em que ela realmente produz bons pacotes. Uma ensacadora com capacidade de 80 sacos por minuto não entregará 80 sacos em todos os turnos – emendas de filme, tempo de ciclo de pesagem, resfriamento de selos, remoção de rejeitos e paradas curtas, todos prejudicam. As equipes que dimensionam os transportadores downstream e empacotadoras de acordo com o número da placa de identificação geralmente acabam com uma empacotadora que passa fome durante a maior parte do turno. Equipes dimensionadas para medir bons resultados deixam espaço para melhorar sem comprar duas vezes.
Na prática, a saída de linha está próxima da taxa de estação mais lenta multiplicada pelo tempo de atividade realista , não a soma de todas as folhas de especificações da cotação. Corrija esse número antes que alguém desenhe uma linha de transporte, pois ele decide se você precisa de uma ensacadora ou duas e se o final da linha deve ser manual ou automático.
Seja qual for o produto, uma linha automática se divide em cinco blocos funcionais, e cada um faz uma pergunta diferente sobre a planta baixa. Manter a pesagem e a formação do saco fisicamente próximos reduz a queda do produto, o que reduz poeira, derramamento e desvio de peso. Manter a inspeção e o manuseio de rejeitos próximos a um corredor evita que os recipientes de rejeitos sejam enterrados atrás de guardas – uma pequena decisão que economiza muita caminhada.
| Zona | Equipamento típico | Questão para resolver cedo |
|---|---|---|
| Alimentação e alimentação | Elevador de caçamba tipo Z, carregador a vácuo, transportador inclinado, elevador de parafuso | Onde chega a matéria-prima e um operador pode reabastecer sem entrar na área protegida? |
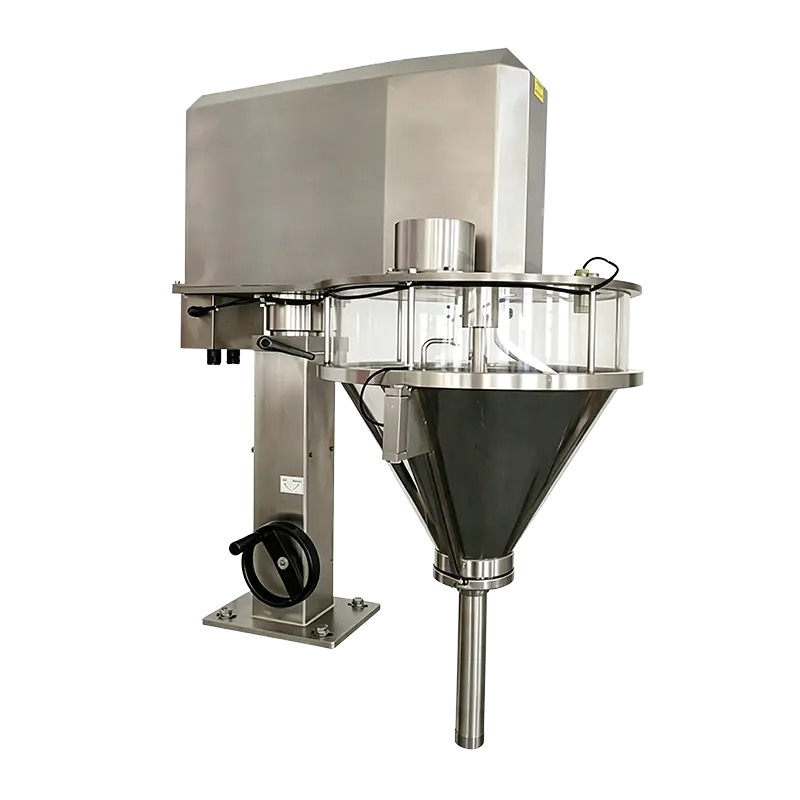
| Pesagem e dosagem | Balança multicabeçal, balança linear, enchimento sem-fim, copo volumétrico | Qual princípio de pesagem se adapta ao produto e qual é a distância até o saco cair? |
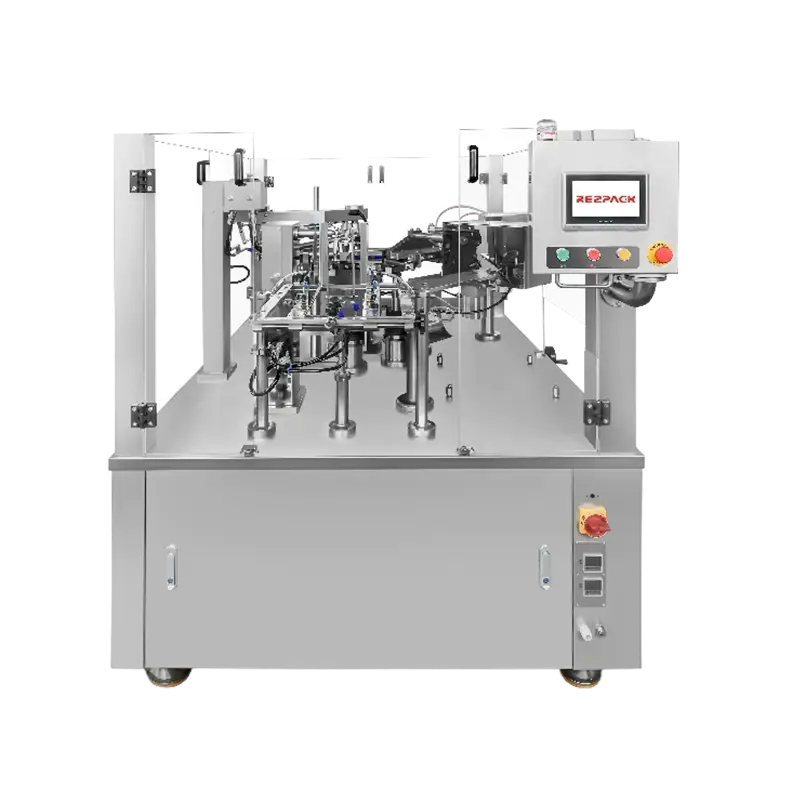
| Formação de saco ou bolsa | Máquina vertical de formar-encher-selar, máquina automática de bolsas pré-fabricadas | Quais estilos de bolsas estão em circulação agora e quais provavelmente ocorrerão nos próximos três anos? |
| Inspeção e rejeição | Controlador de peso, detector de metais, sistema de inspeção por raios X | Para onde vai um pacote rejeitado e a rejeição pode ser confirmada sem interromper a linha? |
| Embalagem de caixas e paletização | Montador de caixas, empacotador de caixas, selador, codificador, robô paletizador | Fim de linha manual ou automático e quanto espaço de acumulação cada opção necessita? |
Três topologias cobrem a maior parte do chão de fábrica, e a escolha muda a área ocupada muito antes de um único número de modelo ser fixado. Uma linha em série executa um fluxo de produto em cada estação. Uma linha paralela duplica parte do fluxo para que metade possa continuar funcionando enquanto a outra para. Uma linha mista compartilha um front-end comum e se divide no downstream, o que se adapta a um produto básico de longo prazo com variantes de curto prazo.
| Topologia | Melhor ajuste | Troca |
|---|---|---|
| Série | Uma família de produtos, alto volume e demanda estável | Maior eficiência por metro quadrado, mas sem redundância – uma parada para tudo |
| Paralelo | Vários SKUs ou produção onde o tempo de atividade é mais importante do que o espaço físico | Duplica equipamentos e utilidades, praticamente duplicando o espaço para parte do fluxo |
| Misto | Produto base de longo prazo mais tiragens curtas frequentes | Bom equilíbrio geral, mas roteamento, fusão e controles exigem mais esforço de planejamento |
Se sua meta de boa produção puder ser alcançada em uma linha de série com buffers razoáveis, resista à tentação de construir duas meias-linhas. Caminhos de fluxo duplicados significam limpeza duplicada, trocas duplicadas e o dobro de locais para o produto ficar parado e obsoleto.
A maior parte do retrabalho de layout vem de itens que não eram tarefa de ninguém até a semana de instalação. Percorra o desenho com estes seis pontos antes de assinar:
Em produtos úmidos ou pegajosos, adicione quedas de drenagem, proteção contra lavagem para motores e sensores e um plano para onde a água de enxágue sai do ambiente. Estas são linhas baratas em um desenho e caras depois que o concreto é derramado.
Depois que as zonas e a topologia são fixadas, a seleção de equipamentos diminui rapidamente. O ensacador de ritmo determina a altura do transportador e o tamanho do buffer; a cabeça de pesagem determina o tempo do ciclo e, portanto, a duração da queda; a estação de inspeção determina onde a calha de rejeição e o recipiente de confirmação devem ficar.
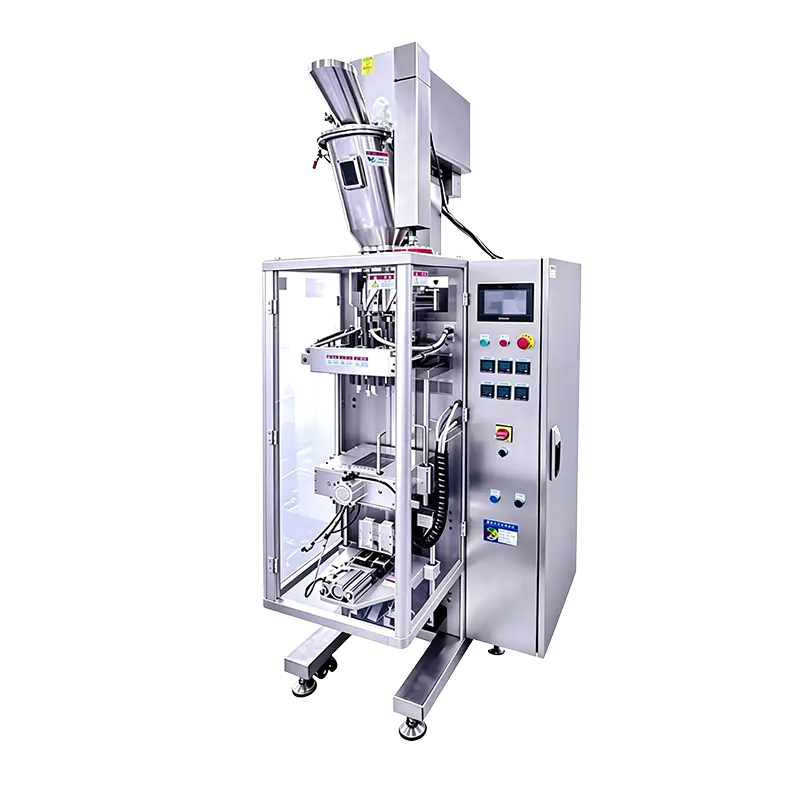
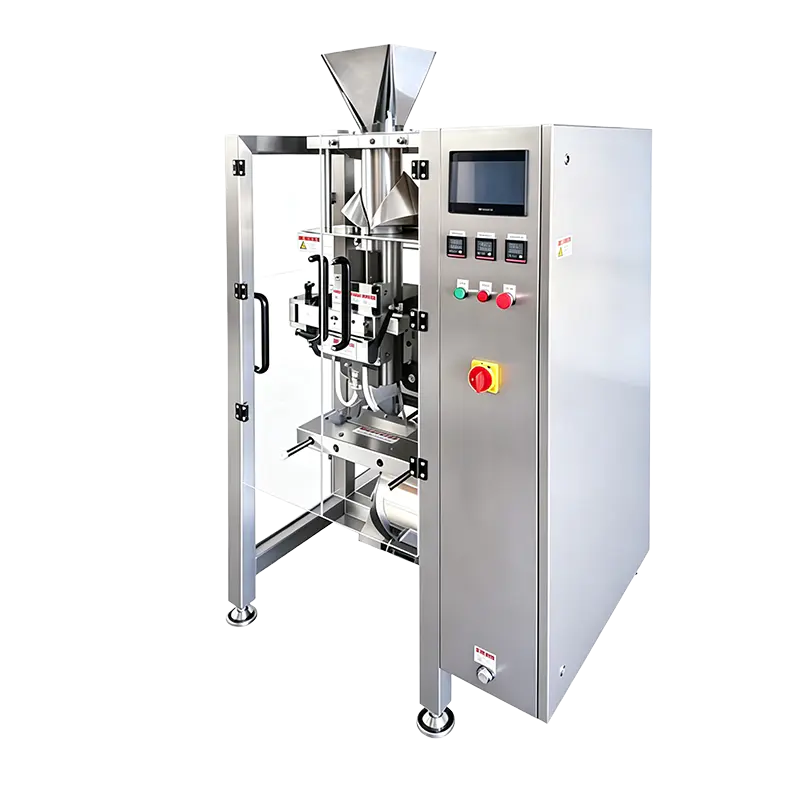
Para a produção de grânulos e salgadinhos de sacos médios, uma máquina vertical de alta velocidade costuma ser a âncora: a KL230H opera um formato de saco médio na extremidade superior da faixa de velocidade, portanto, os transportadores a jusante e a empacotadora de caixas devem ser dimensionados a partir dela, em vez de uma máquina mais lenta que será substituída posteriormente.
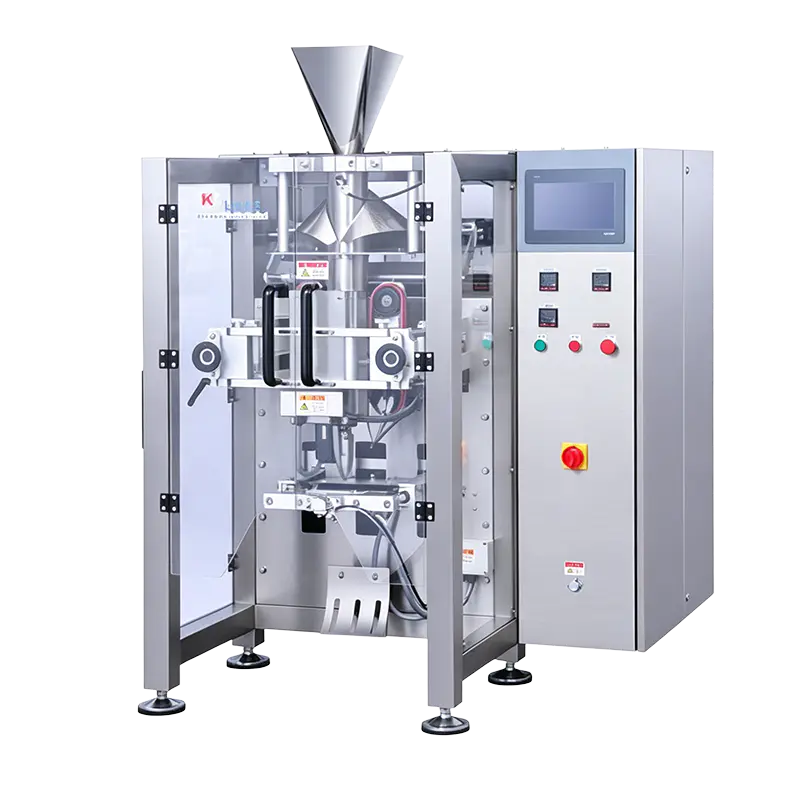 Máquina de embalagem vertical de saco médio de alta velocidade KL230H Embaladora vertical de alta velocidade KL230H para sacos médios, 15–150 sacos/min, adequada para produtores de nozes, alimentos congelados e agrícolas que necessitam de maior produtividade de sacos médios. Ver Produto →
Onde a janela de peso do pacote é estreita – bolsas pequenas, dosagem precisa, baixa tolerância a desperdícios – uma balança linear de alta precisão é geralmente uma melhor parceira de layout do que uma grande contagem de cabeçotes múltiplos, porque seu ciclo mais curto mantém o caminho de queda compacto e a captura de poeira simples.
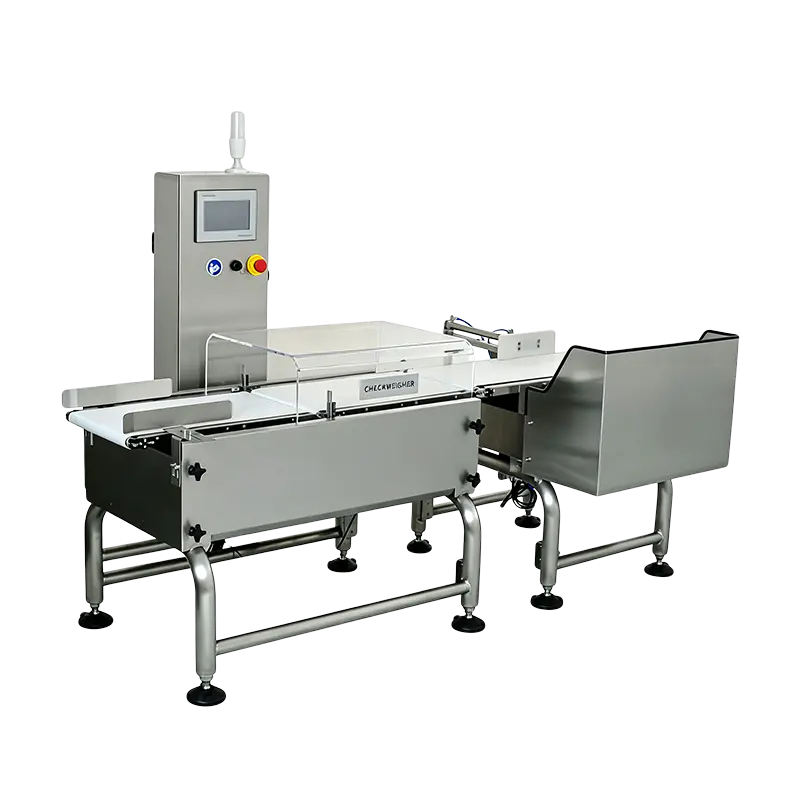 Controlador de peso de pesagem linear de alta precisão EW-300-1000 Para janelas estreitas de peso de pacote e dosagem precisa, este controlador de peso linear oferece precisão de ±0,3 g e até 80 peças/min em uma esteira de 300 mm. Ver Produto →
O bloco de inspeção merece colocação antecipada e não sobra de canto. Um detector de metais padrão colocado após a vedação e antes do empacotamento da caixa precisa de comprimento de transportador aberto suficiente para uma rejeição limpa e um recipiente de confirmação que o operador possa alcançar sem se inclinar sobre uma proteção. Se você ainda está comparando contagens e princípios de pesagem, este guia sobre escolhendo entre pesagem multihead e linear explica onde cada um se encaixa.
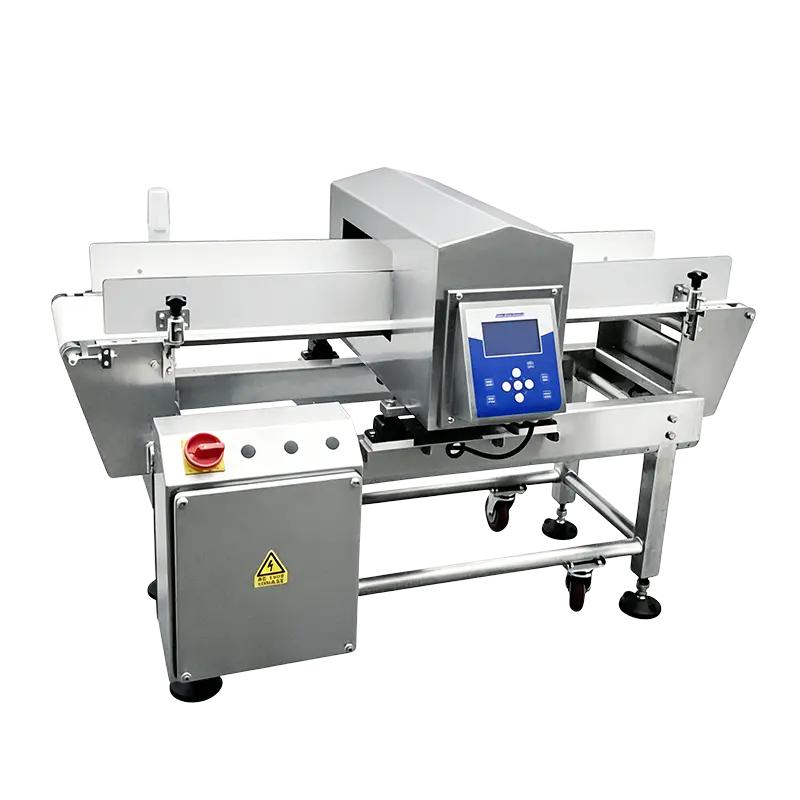 Máquina de detecção de metais padrão ER3515 Detector de metais padrão para salgadinhos ensacados, remédios embalados e temperos engarrafados; Abertura de 350×150 mm, capacidade de detecção Fe≥0,8 mm. Ver Produto →
Os desenhos de layout parecem calmos porque nada muda neles. Linhas reais sim. Se três SKUs compartilham uma ensacadora, o layout deve colocar peças de formato, filme e cilindros de impressão ao alcance da máquina e manter o carrinho de ferramentas fora da passarela. Uma mudança que leva 25 minutos em vez de 45 é muitas vezes uma decisão de local de armazenamento, e não técnica.
Os buffers são o outro fator silencioso. Uma pequena mesa de acumulação entre a ensacadora e a empacotadora absorve microparadas e evita que a linha pare sempre que um montador de caixas hesita. No entanto, excesso de buffer oculta uma estação lenta e permite que o produto permaneça por tempo suficiente para ser importante em produtos pegajosos ou sensíveis à temperatura – portanto, dimensione-o para alguns minutos de produção, não para um turno.
O tratamento de rejeições merece a mesma disciplina. Detecção de metais, verificação de peso e rejeitos de raios X devem ser depositados em um recipiente trancado ou claramente identificado fora da área protegida, com um sensor de confirmação posicionado de forma que uma rejeição com falha interrompa a linha em vez de permitir que um pacote suspeito continue. Alimentos, rações para animais de estimação e linhas agrícolas geralmente adicionam controle de poeira, lavagem e proteção contra pragas a este bloco; o soluções em embalagens de alimentos a visão geral mostra como essas configurações são normalmente agrupadas.
Não existe um número genérico útil. O espaço segue o rendimento, o tamanho do saco e a quantidade de buffer desejada, além das folgas de serviço em torno de cada máquina. Uma linha compacta de ensacamento único com final de linha manual pode caber em algumas dezenas de metros quadrados, enquanto o mesmo produto com embalagem e paletização automática pode precisar de várias vezes isso, principalmente para acumulação e preparação de paletes.
A maioria dos layouts coloca a detecção de metais após a selagem e antes ou depois da verificação de peso, dependendo da estabilidade da embalagem e do mecanismo de rejeição. O fator decisivo geralmente é a confirmação da rejeição: a unidade que rejeita primeiro deve ter espaço para seu recipiente e seu sensor, e a segunda unidade não deve aceitar novamente um pacote que a primeira já condenou.
Reserve espaço e capacidade útil em vez de comprar a segunda máquina imediatamente. Comprimento extra na zona de inspeção e embalagem de caixas, uma gota de ar comprimido sobressalente e uma alimentação de energia adicional são baratos durante a construção e complicados depois.
A velocidade da linha é o que a estação mais lenta pode fazer em condições ideais. Um bom rendimento é o que sai da linha como produto vendável por turno, após paradas, rejeições, trocas e limpezas. As decisões de layout, especialmente o tamanho do buffer e a sala de acesso, afetam muito mais o segundo número do que o primeiro.
A coisa mais útil que você pode trazer para uma conversa com fornecedores não é uma lista de desejos de máquinas – é uma meta de boa produção medida, a lista de SKU para os próximos três anos e uma planta baixa com a grade de colunas e as utilidades marcadas. Com esses três itens, o layout automático de uma linha de embalagem deixa de ser um exercício de desenho e se torna uma decisão de produção que ainda parece sensata dois anos após o comissionamento.
Contate-nos
+86-573-82788180
+86-15325730953
Preciso de e-mail
info@mainfill.com
jiayingzhuge18@qq.com
Sobre
Jiaxing K-Line Machinery Co., Ltd. é um fabricante e prestador de serviços de máquinas de embalagem automática que atende aos mercados domésticos de alta qualidade e internacionais.
Ligações
Produtos
Obtenha um orçamento grátis