Uma fábrica de alimentos que acaba de aprovar um novo SKU geralmente tem três números prontos: metas de sacolas por minuto, dimensões das sacolas e data de instalação. O número que decide silenciosamente o resto do projeto é um quarto, e raramente é anotado — como o produto se comporta no momento em que sai da balança e cai na sacola.
Se errar, uma fila avaliada em 80 sacas por minuto ficará entre 50 e 55, com a oferta comendo silenciosamente alguns gramas de cada embalagem. A sequência que evita isso é nada glamorosa, mas confiável: caracterizar o produto, escolher o método de dosagem, escolher o formato do saco, depois dimensionar o transporte, inspecionar e embalar a caixa na estação mais lenta da cadeia. Comprar primeiro a máquina de ensacamento e encaixar todo o resto é o motivo mais comum pelo qual uma nova linha não atinge sua meta de retorno no primeiro ano.
Um sistema de dosagem é tão bom quanto os dados do produto por trás dele. Antes de comparar modelos, elabore uma ficha de produto de uma página que responda a seis perguntas:
Dois produtos que parecem idênticos em um desenho de linha podem exigir alimentadores completamente diferentes. Legumes mistos congelados fluem bem e são adequados para pesagem combinada. Os damascos secos grudam, untam os selos e precisam de uma abordagem diferente. O leite em pó se comporta como um líquido em uma tremonha e como poeira no ar, por isso precisa de um enchimento sem-fim e extração de pó, e não de uma balança.
A maioria das filas de alimentos, quer embalem 30 ou 300 sacas por minuto, podem ser mapeadas em cinco zonas. Analise cada produto no papel antes de olhar as cotações.
Entre zonas, adicione acumulação. Um circuito intermediário de transportador de dois metros absorve os trinta segundos que uma emenda de filme ou um atolamento custa, e é muito mais barato do que parar a balança toda vez que o empacotador hesita.
A dosagem é onde o dinheiro é ganho ou perdido. Cada grama de oferta desnecessária em uma embalagem de 250 g, multiplicada por 60 sacas por minuto e dois turnos, torna-se um item de linha que supera a diferença de preço entre dois tipos de envase.
| Método | Produtos típicos | Precisão de trabalho | Limites práticos |
|---|---|---|---|
| Balança combinada (multihead) | Legumes congelados, nozes, salgadinhos, doces, massas, guloseimas para animais de estimação | ±0,5–1,5 g em doses de 100–500 g | Precisa de peças fluidas; quadros altos exigem altura livre acima do ensacador |
| Balança linear | Arroz, açúcar, sementes, grânulos, embalagens de varejo em pequenas doses | ±1–2 g, ciclo mais lento que multihead | Menor produção por pista; a precisão varia se o avanço for irregular |
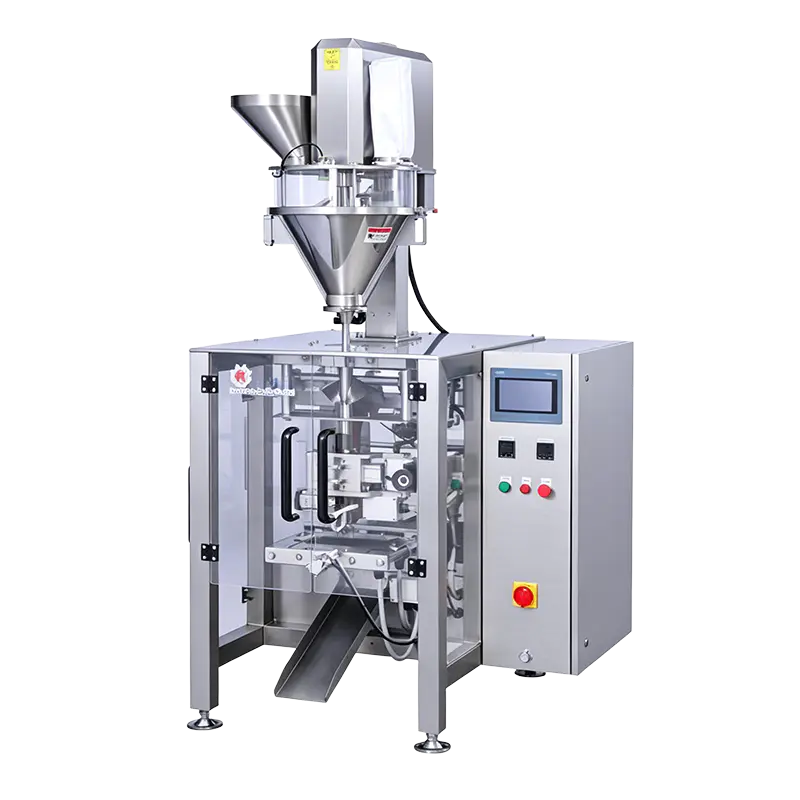
| Enchimento de sem-fim (parafuso) | Farinha, leite em pó, especiarias, cacau, café | ±1–2% da dose | Controle de poeira, acúmulo de produto no tubo, desgaseificação após enchimento |
| Copo volumétrico | Sal, açúcar, arroz, feijão, grânulos soltos | ±2–3% da dose | Qualquer alteração na densidade aparente altera diretamente o peso da embalagem |
Quando um pacote mistura dois componentes – por exemplo, nozes e frutas secas, ou um sachê de tempero com um bloco de macarrão – uma balança de mistura com canais de alimentação separados mantém a proporção estável sem uma segunda estação de enchimento.
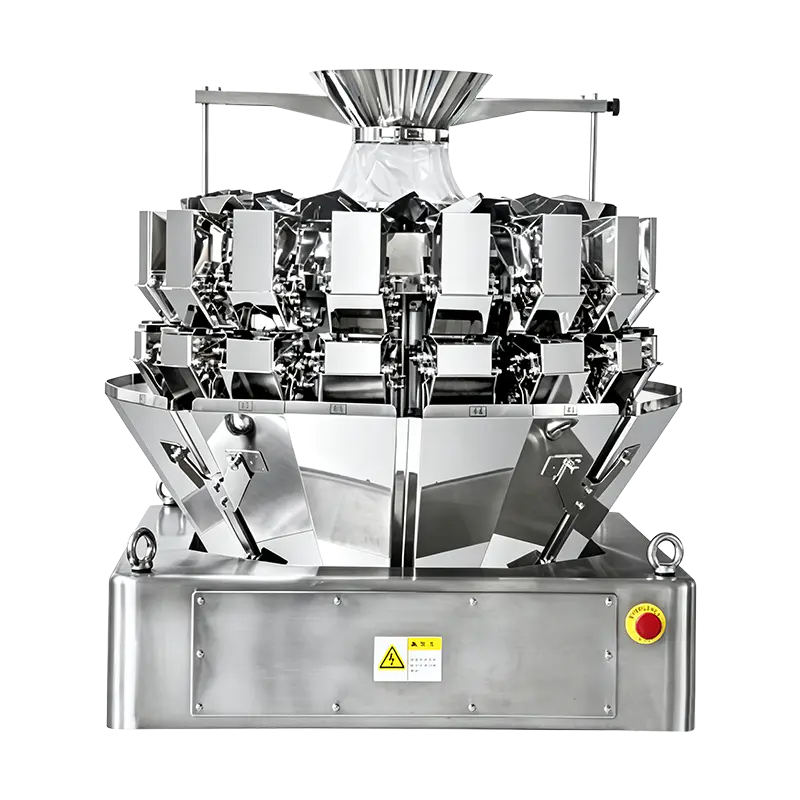 Mini balança multicabeças JW-A16 de 16 cabeças Para produtos de pequenas doses e fluxo livre, esta balança de 16 cabeças fornece dosagem de 2 a 200 g, até 180 embalagens/min e funis de coleta dupla para pesagem em alta velocidade. Ver Produto →
A escolha entre pesagem combinada e linear é decidida pela tolerância à dose, integridade da peça e tempo de ciclo, e não apenas pelo preço; o comparação de pesagem multihead versus pesagem linear percorre as compensações com números trabalhados.
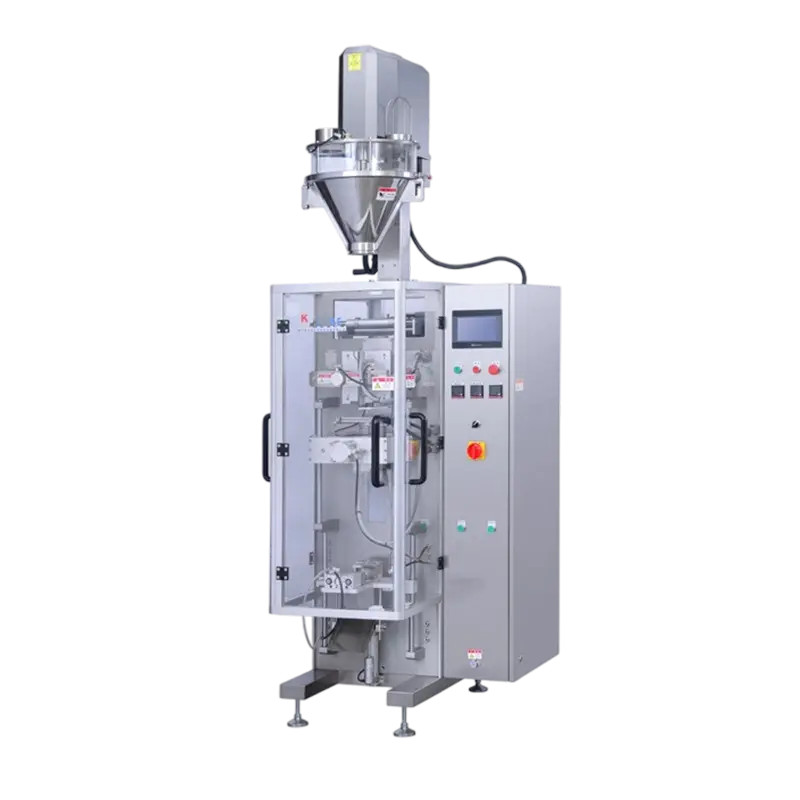
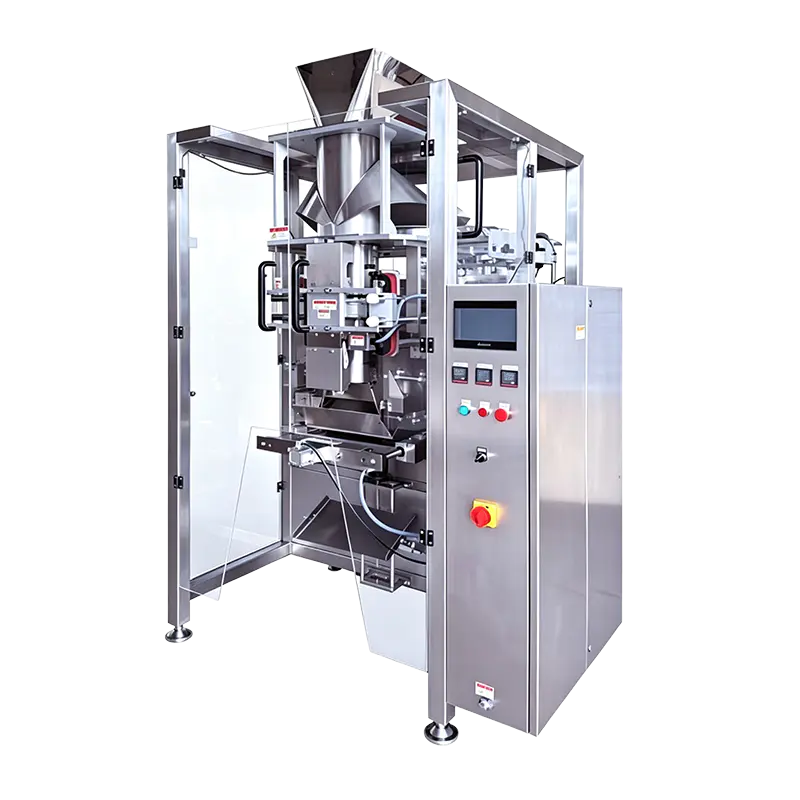
Essa é a decisão que molda a loja de filmes da fábrica, a presença da embalagem nas gôndolas e a rotina de manutenção. A vedação vertical forma-enche-se a partir de um rolo plano, de modo que o custo do filme por pacote é menor e as velocidades são mais altas, mas o saco finalizado é um travesseiro ou reforço com registro de impressão modesto e sem recurso de resselagem. As máquinas de sacos pré-fabricados selecionam um saco acabado de uma revista, abrem-no, enchem-no e selam-no, o que permite bases verticais, zíperes, bicos e enchimentos mais pesados, com menor velocidade e maior custo de filme.
Dentro de qualquer família, a nomenclatura do modelo geralmente acompanha a largura e a estrutura da sacola: classes compactas em torno de 150 mm para embalagens pequenas de varejo, 180 a 230 mm para sacolas de comprimento médio e médio e 270 mm acima para trabalhos de grande capacidade ou trabalhos pesados. Escolha a faixa de largura do saco, estrutura do filme e dose e verifique a margem de velocidade.
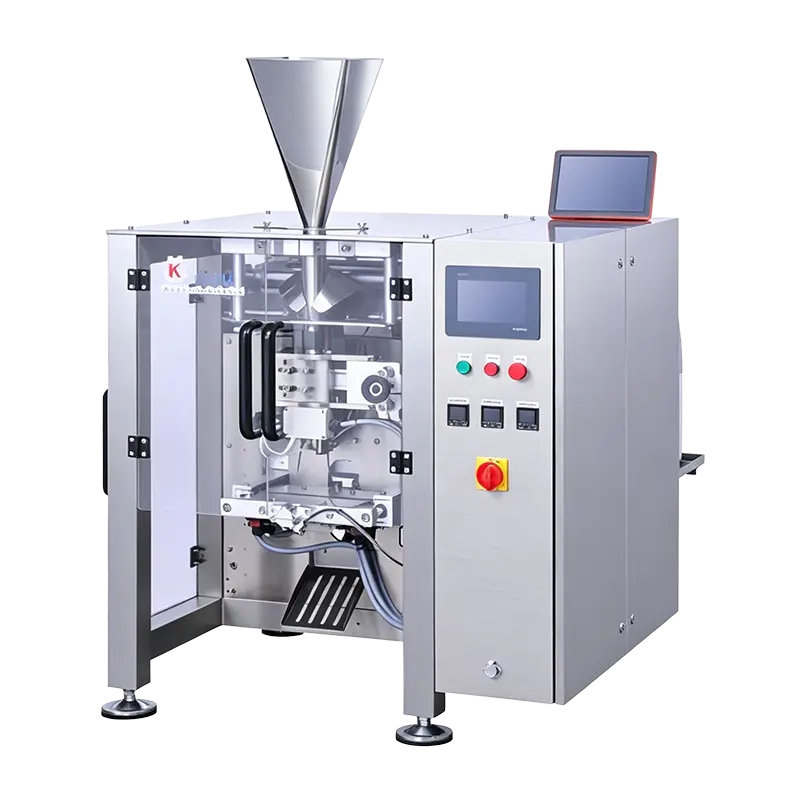 Máquina de embalagem vertical de alta velocidade KL180H Compartilhando larguras de sacos de 50 a 150 mm com o KL180S, ele aumenta a velocidade para 150 sacos/min por meio de um controlador de movimento atualizado para taxas de linha mais rápidas. Ver Produto →
Um detalhe que vale a pena confirmar antecipadamente: a faixa de largura da sacola da máquina realmente cobre tanto o seu SKU de lançamento quanto o tamanho maior planejado para o próximo ano? Um défice de 20 mm na capacidade anterior transforma uma máquina com dois anos de idade num doador de peças sobressalentes.
O equipamento de inspeção costuma ser o último item citado e o primeiro item responsabilizado. Duas regras mantêm isso honesto. Primeiro, a abertura de um detector de metais ou túnel de raios X determina a sensibilidade: uma abertura maior permite a passagem de produtos maiores, mas reduz o tamanho do fragmento detectável, portanto, especifique a abertura contra a embalagem mais alta da linha, e não contra a embalagem média. Em segundo lugar, um controlador de peso só é útil se o seu dispositivo de rejeição for verificado – cada sinal de rejeição deve produzir uma remoção física, confirmada no início e novamente no final do turno.
Os tamanhos típicos de peças de teste ficam na faixa de 1,5 a 3,0 mm para amostras ferrosas, não ferrosas e inoxidáveis, dependendo da abertura e do efeito do produto. Produtos com alto teor de sal ou umidade criam um sinal que deve ser compensado, e é por isso que os testes de fábrica com produtos reais são mais importantes do que as especificações do catálogo.
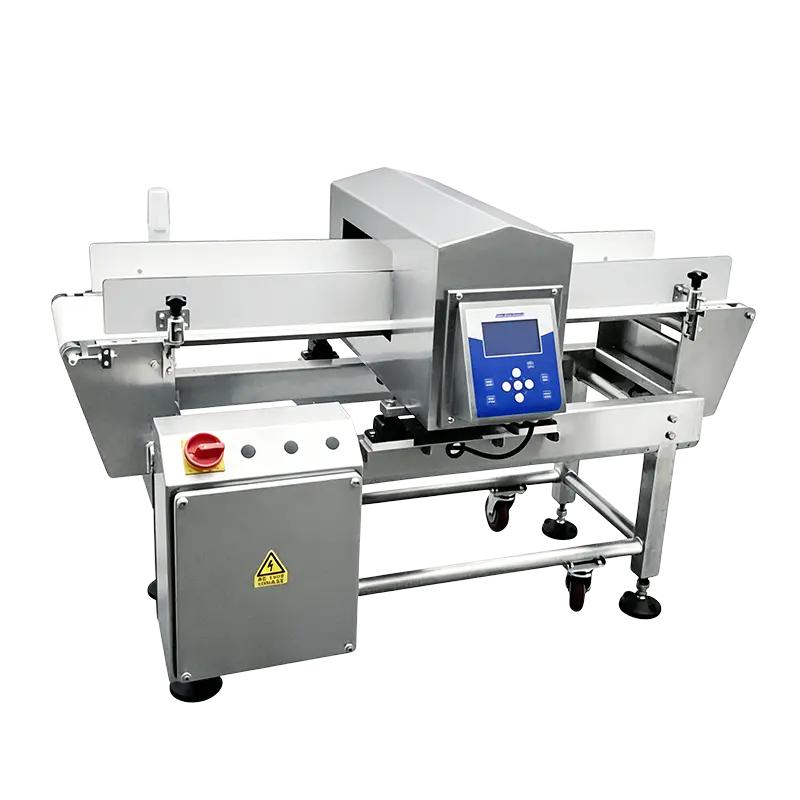 Máquina de detecção de metais em linha padrão ER3515 Para lanches ensacados, medicamentos embalados e temperos engarrafados, este detector em linha oferece uma abertura de 350×150 mm, 50 memórias de parâmetros de produto e vários dispositivos de rejeição opcionais. Ver Produto →
Para plantas que embalem múltiplas categorias, o soluções para embalagens de alimentos a visão geral agrupa máquinas por estação para que uma linha possa ser montada em uma única configuração, em vez de remendada a partir de catálogos separados.
Duas linhas com classificações de velocidade idênticas podem diferir em horas de limpeza por semana. Procure os detalhes durante a visita à fábrica e não após a instalação:
Os filmes também importam. Um diâmetro de rolo de 300 mm significa menos emendas por turno do que um rolo de 200 mm; numa linha de 70 sacas por minuto, essa diferença aparece como um ganho mensurável na produção diária.
Pegue um embalador de vegetais congelados visando 60 sacos de varejo por minuto de 250 g, seis sacos por caixa. Aplique perdas realistas de 10 a 15 por cento para falhas de vedação, emendas de filme, rejeições de peso e paradas curtas, e a classificação instalada deve ser de cerca de 70 sacos por minuto.
| Estação | Saída necessária | Subsídio aplicado | Avaliação selecionada |
|---|---|---|---|
| Balança combinada | 60 despejos/min | 15% para rejeições | 70 despejos/min |
| Máquina de ensacamento | 60 sacos/min | 15% para emendas e paradas | 70 sacos/min |
| Verificador de peso | 60 pacotes/min | Velocidade da correia em passo de 200 mm | Produção de 70 pacotes/min |
| Empacotador de caixas | 10 caixas/min | 20% para compotas cartonadas | 12 caixas/min |
Observe a direção das concessões: elas empurram cada estação acima da meta de vendas, e não acima dela. Uma linha especificada com exatamente 60 sacas por minuto produzirá aproximadamente 50 sacas e nenhum esforço do operador recuperará a diferença.
O teste de aceitação é onde as especificações se tornam contratuais. Uma lista de verificação curta e verificável protege ambos os lados:
Uma linha de pista única do elevador de alimentação ao paletizador normalmente ocupa de 15 a 30 metros de comprimento, além de corredores de acesso de pelo menos um metro de cada lado para limpeza e manutenção. O espaço acima da ensacadora é tão importante quanto a área do piso: uma balança multicabeçal e seu sistema de alimentação podem adicionar três metros de altura.
Sim, e muitas fábricas de alimentos fazem exatamente isso: primeiro a alimentação manual com uma máquina de ensacamento, uma balança no segundo ano, a inspeção no terceiro ano e a embalagem das caixas por último. O que importa é que as futuras estações sejam permitidas na estrutura, no plano elétrico e nas alturas dos transportadores desde o primeiro dia, caso contrário os retrofits custarão mais que o equipamento original.
Somente quando a faixa padrão não consegue atingir a largura do saco, o volume de enchimento ou o formato do produto. O tempo de entrega e o custo aumentam com peças personalizadas, portanto, primeiro verifique se um modelo adjacente da mesma série cobre as especificações com uma margem de velocidade modesta.
Envie amostras reais, faixa de densidade aparente, dose e tolerância alvo, sacos alvo por minuto, desenho de saco com estrutura de filme e regime de limpeza. Esse pacote permite que um engenheiro proponha uma configuração em vez de um número de catálogo, e geralmente encurta o ciclo de cotação em vez de estendê-lo.
Uma linha de embalagem automática é uma cadeia de tolerâncias: fluxo do produto na alimentação, precisão da dose na balança, integridade da vedação nas mandíbulas, capacidade de detecção na abertura e integridade da caixa no final. A cadeia só é válida se cada elo for especificado em relação ao mesmo resultado alvo e aos mesmos dados do produto – razão pela qual o trabalho de especificação no início, por mais tedioso que pareça, é a engenharia mais barata em todo o projeto.
A equipe de engenharia da K-Line passou quase duas décadas no empacotamento automático, e cada sistema é projetado e construído sob a supervisão de uma equipe técnica sênior antes de chegar ao cliente. Se você está planejando uma linha de alimentos, o primeiro passo mais útil é uma amostra do produto e três números: dose, tolerância e saquetas por minuto.
Contate-nos
+86-573-82788180
+86-15325730953
Preciso de e-mail
info@mainfill.com
jiayingzhuge18@qq.com
Sobre
Jiaxing K-Line Machinery Co., Ltd. é um fabricante e prestador de serviços de máquinas de embalagem automática que atende aos mercados domésticos de alta qualidade e internacionais.
Ligações
Produtos
Obtenha um orçamento grátis